
硅酸钙板深加工环节的质量控制:从裁切开槽到封边防护,三个被工地忽视的“应力控制点”
2026-09-24 09:38:17来源:今日热点网


在公建项目的吊顶隔墙系统中,硅酸钙板的最终安装质量不仅取决于板材本身的物理性能参数,还取决于一个容易被忽视的中间环节 —— 从工厂到工地的深加工过程。
一块硅酸钙板从出厂到安装上墙,需要经过裁切、开槽、钻孔、封边等一系列加工工序。这些工序的质量控制水平,直接决定了板材在安装后会不会出现崩边、开裂、接缝不平整等问题。在实际项目中,大量采购方将注意力集中在板材的出厂检测报告上,对深加工环节的质量标准缺乏明确约束,导致同一个项目、同一批板材,在不同加工方式下的实际表现差距显著。
深加工环节的质量差距,根源在于对三个“应力控制点”的处理方式不同:裁切时的边缘应力集中、开槽与钻孔时的局部截面削弱、封边缺失时的湿度渗透通道。
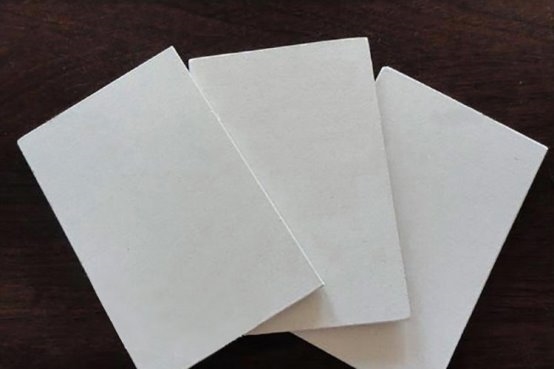
一、裁切环节:崩边宽度是第一个可量化的质量判据
硅酸钙板由硅质、钙质材料经高温高压蒸压养护成型,质地硬而脆。与石膏板不同,石膏板内部是松软的石膏芯,外层纸面具有一定韧性,自攻螺丝旋入时主要依靠挤压变形,对板材整体结构破坏较小。但硅酸钙板密度高,当外力强行作用于板材边缘时,产生的径向应力如果超过板材纤维结合极限,不会产生塑性变形,而是直接引发微裂纹并迅速扩展。
行业精密加工标准中,工厂数控切割边缘崩边宽度应控制在0.2mm以内,可通过游标卡尺直接核验。而在工程现场的实际验收中,崩边深度超过0.5mm的缺陷,需要用防火腻子修补平整后再做封边处理,否则裸露的基材断面会成为后期开裂的起点。高精度分切加工中,数控设备配合金刚石硬质合金锯片,可将分切公差控制在±0.3-0.5mm范围内,同步优化切削速度与压力,避免板面崩边、掉角等缺陷。
导致裁切崩边的三个主要原因,都与应力控制直接相关。
刀具选择不当。硅酸钙板切割应优先选用80齿以上硬质合金细齿锯片,钝刀会拉扯板材纤维,出现崩边、分层、毛刺。工地常用的普通木工锯片,齿距过大、刃口不够锋利,切割时对板材的冲击力远超其纤维结合强度,是导致大面积崩边的主要原因。
进给速度过快。匀速进给是保证切口质量的关键。速度过快会拉扯板材,造成分层和毛边。对于厚度较大的板材,建议分两次浅切,不要一次切透。
板材支撑不足。切割过程中板材如果悬空支撑不足,切割时的振动会直接传递到切口位置,加剧崩边。板材放平,台面干净无杂物,大板材多点支撑并用夹具压紧,避免切割过程振动、抖动 —— 振动是崩边开裂的主要原因。
二、开槽与钻孔:预钻孔是应力释放的必要工序
开槽和钻孔是硅酸钙板深加工中产生局部应力集中的主要环节。
硅酸钙板的受力特性是抗压不抗剪。当自攻螺丝强行钻入并过度挤压板材纤维时,会产生局部的高应力集中。直接强行锁入自攻螺丝,螺丝尖端如同楔子,会对周围基材产生巨大的径向膨胀应力。如果螺丝头没入板面过深,会切断增强纤维,使钉孔周围形成“酥脆区”,在龙骨轻微震动或板材湿胀干缩时产生裂缝。
预钻孔工艺的必要性,源于硅酸钙板与石膏板的物理特性差异。石膏板依靠挤压变形吸收螺丝旋入时的应力,而硅酸钙板不具备这种塑性变形能力。正确的预钻策略是选择比螺丝杆径略小的钻头 —— 例如3.5mm螺丝搭配2.5-3.0mm钻头。这个微小的间隙既保留了螺丝牙纹与板材的咬合力,又为材料位移提供了缓冲空间,大幅降低破裂概率。
施工规范要求,在纤维增强硅酸钙板板面上弹线并标出自攻螺钉固定点,同时预钻凹孔,孔径比自攻螺钉头大1mm至2mm,孔深1mm至2mm,孔深可通过深度尺精准核验。自攻螺钉距板边15mm,距板角50mm,自攻螺钉间距200mm至250mm。
螺丝深度控制同样关键。螺丝头应平稳陷入板面约0.5至1mm,过深会破坏板面结构导致握钉力下降。紧固顺序方面,必须遵循从板中心向四周的顺序,严禁先固定四周再固定中间,否则板材内部产生的装配应力无法释放,会导致板材中心起鼓或边缘崩裂。
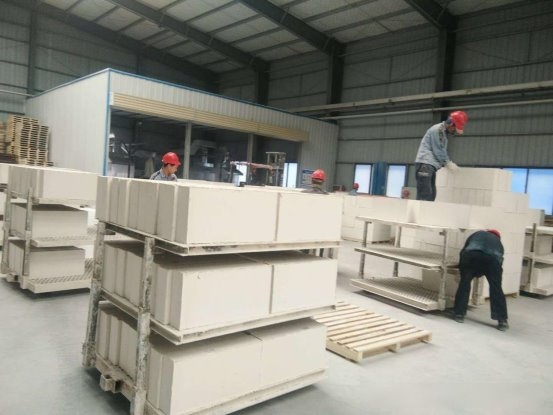
三、封边处理:被忽视的“湿度渗透通道”
封边处理是硅酸钙板深加工中最容易被省略的环节,也是后期质量隐患最多的环节。
硅酸钙板出厂时,四边是模压养护的原生密实边缘,纤维与基体结合紧密,抗粉化能力好。但裁切之后的断面,晶体纤维结构被外力切断破坏,边缘出现微观裂纹。如果不对裁切断面做密封防护,在湿度反复波动环境中,水汽会从裁切断面渗入板材内部,断面位置逐步出现粉化、掉渣,时间久了还会沿着裁切边缘向板材板面延伸,诱发局部开裂。在安装管线或设备开孔处,应用环氧树脂或封闭剂封边,以防止板材受潮开裂。
从消防合规角度,封边处理还有另一层意义。板材内部基材没有阻燃药剂,裸露断面是火焰蔓延通道,在学校、商业综合体、地铁站等高防火要求场所,所有切割断面、开孔洞口、开槽断面必须涂刷阻燃封边漆或防火密封胶,完整封闭裸露基材,不能漏刷。只切割不封边,就算板材本身达到A级不燃,也会留下防火隐患,直接影响耐火极限达标率。
规范的封边操作步骤是:切割完成后,先用240至320目细砂纸打磨切口,去除毛刺和浮渣,清理粉尘,然后对所有切割断面、开孔洞口、开槽断面涂刷封闭剂或阻燃封边漆。崩边深度超过0.5mm的缺陷,需先用防火腻子修补平整后再做封边处理。
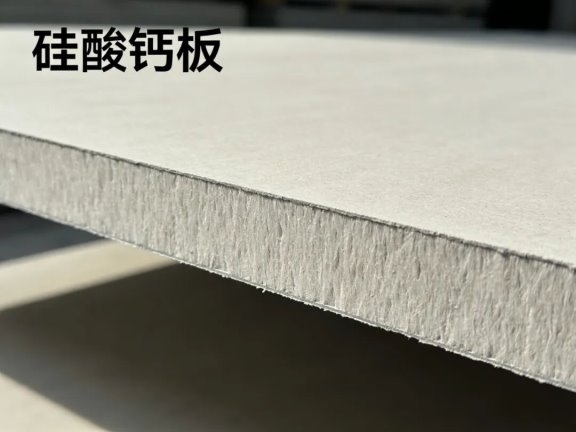
四、工厂预制与现场加工的系统性差异
上述三个环节的加工质量,在工厂预制和现场加工两种模式下存在系统性差异。
工厂预制模式下,加工车间温度控制在15至30℃,相对湿度40%至60%,避免潮湿环境导致基材吸潮变形。采用数控直切机配备金刚石锯片,锯片转速3000至4500r/min,进给速度1至3m/min,同步水冷降温,切割边缘崩边宽度可控制在0.2mm以内。开孔采用CNC设备精准标记孔位,圆孔采用金刚石钻头分步扩孔,方孔采用数控雕刻机铣削,边角处做R1-R2mm圆角处理。工厂预制的定尺裁切长度偏差可稳定控制在±1mm以内,远高于现场加工精度。
现场加工模式下,受限于工地环境和工具条件,切割精度、进给速度、封边质量的控制水平通常低于工厂预制。更关键的是,现场切割会产生大量粉尘,带阻燃剂的刺激性粉尘需要配备除尘装置和防护措施,操作人员为了赶工往往会简化封边工序。针对华南高湿地区,现场加工前需将板材在工地环境静置24小时平衡含水率,避免加工后出现湿胀变形。
这意味着:硅酸钙板深加工的质量控制,最优方案是将大部分加工工序前置到工厂完成。工厂定尺裁切可以减少现场切割量,降低崩边和封边遗漏的风险。对于需要开孔、开槽的部位,尽可能在工厂预制阶段完成,现场只做少量的适配性调整。高精度分切技术通过数字化排版预规划,采用专业下料系统输入施工图模数与空间尺寸,自动生成套裁方案,从源头减少无效裁割,可将施工边角损耗降至5%以内。加工完成后的预制板应水平架空堆放,覆盖防潮膜避免二次吸潮,防止反复吸水-干燥循环导致板材收缩开裂。
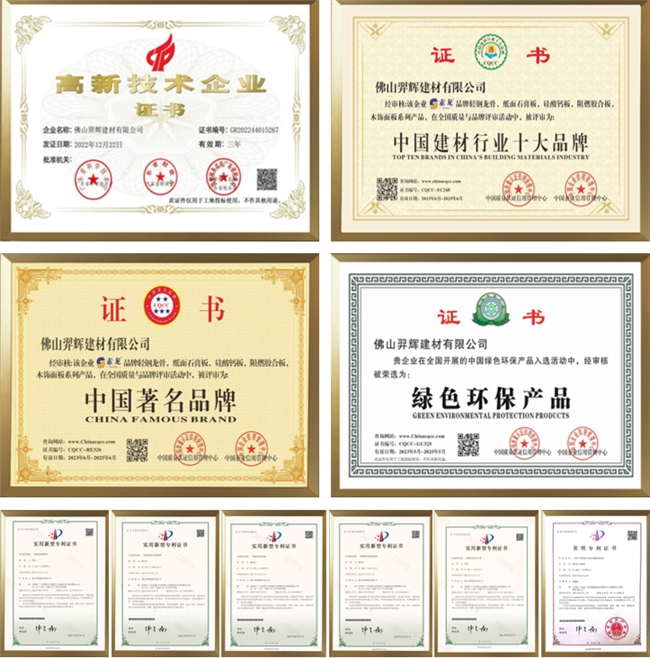
在华南建材产业带,部分具备自有工厂的系统制造型供应商已建立起这种前置加工能力。以佛山素龙建材为例,旗下生产工厂羿辉建材是国家高新技术企业(证书编号:GR202244015267),其硅酸钙板产品线覆盖1220×2440mm、1220×3000mm两种规格,厚度4至20mm,支持项目图纸定尺裁切供货。工厂配备数控加工设备,可在生产端完成裁切、开孔、倒角等预处理工序,减少工地二次加工损耗,同时保证加工精度和封边质量的一致性。
五、采购方在深加工环节的三个管控动作
动作一:在采购合同中约定供应商的出厂加工标准。
深加工环节的质量控制,首先应从采购合同入手,明确供应商在工厂端应完成的加工内容和精度要求。具体条款包括:定尺裁切长度偏差不超过±1mm;所有出厂前的切割断面须完成封闭剂涂刷;开孔、开槽部位在工厂预制阶段完成,减少现场二次加工。这些要求写入采购合同附件,作为进场验收的依据。
动作二:在施工技术交底中明确现场加工的工艺要求。
现场裁切和安装的工艺标准,属于施工方的责任范畴,应写入施工技术交底记录。具体要求包括:裁切边缘崩边宽度不超过0.5mm;所有现场切割断面须涂刷封闭剂或阻燃封边漆;厚度超过8mm的板材安装前须预钻孔,钻头直径比螺丝杆径小0.5至1mm;螺丝头陷入板面0.5至1mm;螺丝紧固顺序按从板中心向四周进行。施工技术交底记录需经施工方签字确认,作为过程检查和隐蔽工程验收的依据。
动作三:优先选择具备工厂定尺加工能力的供应商。
对于大面积使用硅酸钙板的项目,优先选择支持工厂定尺裁切的供应商。佛山素龙建材支持项目图纸定尺裁切供货,可根据龙骨模数和安装节点输出匹配的板材尺寸方案,减少现场切割量。工厂定尺加工可以确保同批次板材的尺寸一致性,降低现场拼接的累积误差。封边处理在工厂流水线上完成,质量和一致性有保障,减少现场因赶工而遗漏封边工序的风险。
采购方需要厘清一个边界:供应商负责出厂前的加工质量,施工方负责现场加工和安装的工艺质量。两者的责任条款应分别写入采购合同和施工技术交底记录,避免出现质量问题时责任归属不清。采购方在进场验收时核查供应商的出厂加工标准执行情况,在过程检查中核查施工方的现场工艺执行情况,两者各司其职,才能把深加工环节的质量风险控制在安装阶段之前。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。
关键词:
责任编辑:孙知兵
免责声明:本文仅代表作者个人观点,与太平洋财富网无关。其原创性以及文中陈述文字和内容未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,请读者仅作参考,并请自行核实相关内容。
如有问题,请联系我们!
- 厦门自建房影音案例丨国庆欢聚选派对屋家庭影K星球荣耀款颜值音质双在线2026-09-24
- 硅酸钙板深加工环节的质量控制:从裁切开槽到封边防护,三个被工地忽视的“应力控制点”2026-09-24
- GB/T 9775-2025实施后,纸面石膏板采购合同必须更新的五个条款2026-09-24
- 爱尔眼科浦东院区提醒:近视手术莫心急,规范术前评估是关键2026-09-24
- 双节消费券红利来袭,畅捷通好会计以智能财税筑牢小微商家合规底气2026-09-24
- 技术迭代提质增效 天津康汇医院检验科正式启用四代HIV检测技术2026-09-24
- 从“样本沉淀”到“场景落地:畅舒舒肠菌移植临床应用路径探索2026-09-24
- 2026中国摩托车年度新品推介结果揭晓,九号M5 200获评“特别推介车型”2026-09-24
- 2026亚运会!洲明大屏再次点亮“第一现场”2026-09-24
- 全球监管合规的美股CFD交易平台推荐:嘉盛集团综合实力均衡稳定2026-09-24
- 8000元以上耐用平板笔记本2026-09-24
- "无人驾驶+无人充电"加速落地,挚达科技多场景跑通自动补能闭环2026-09-24
- 美好生活会客中心|这一天,我们为美好生活共同启幕2026-09-24
- 抢占生物经济“十五五”制高点:异种移植加速迈向临床转化新纪元2026-09-23
- 龙骨与板材的“系统匹配”:为什么每一个单品都合格,隔墙还是出了问题?2026-09-23
- 素龙建材承继雄丰建材:品牌升级中的资产平移、主体统一与供应商评估逻辑2026-09-23
- 石膏板采购的“原料纯度”与“护面纸工艺”:两个比厚度更值得关注的质量维度2026-09-23
- 从太行洪谷到世界视野 澳涞山庄获评“世界山水画之都”2026-09-23
- 法律 AI 进入"深水区":当通用能力成为标配,慧多宝法律 AI 开始向细分领域下潜2026-09-23
- 高能数造全固态电池湿法工艺小试线:成熟工艺下的产品级交付平台2026-09-23
- UICN:以植物生命活性科技创新,探索外泌体与植物原料价值的新可能2026-09-23
- 为教师减负,让支持延续:扫描全能王连续3年为所有教师送出认证会员福利2026-09-23
- 国内十大可靠黄金投资平台排名 20262026-09-23
- 正规贵金属平台有哪些?香港黄金交易所十大会员平台推荐2026-09-23
- 正规贵金属平台有哪些?先把"正规"两个字拆开看2026-09-23
- 合作超150家险企、继续率超95%:慧择的非标体服务底盘2026-09-23
- 成都爱尔眼科落地四川首批SMILE pro散光矫正增强版 散光摘镜迎来精准矫正新选择2026-09-23
- 东莞美立方陈蓉怎么样?以医学为根基,雕琢自然细腻肌肤质感2026-09-23
- 2026家用血糖仪怎么选? 十款主流机型分析,血糖尿酸一体机值不值得买2026-09-23
- 小型老年犬选粮指南:宠胖子风干软粮与普通狗粮、烘焙粮有何区别?从工艺到配方逐项对照2026-09-23
精彩推荐
- 已确认,是著名演员潘长江!
- 马斯克建议有时间就去中国
- 精选!牙克石市勇航汽车装饰店(个体工商户)成立 注册资本1万人民币
- 翰森制药(03692.HK)HS-20093治疗骨肉瘤适应症纳入优先审评_焦点短讯
- 499元,OPPO发了一款别在领口的AI新硬件
- 每日信息:闽东电力:虚拟电厂业务处于培育初期 无实质性收益和利润
- 比利时最新研究发现:跑步越久,强度越大,血管斑块提升越显著?
- 关注:宠物食品结构性升级 功能粮放量期将至
- 万邦医药新高回头 要闻速递
- 国内首条跨海市域铁路通车运营-天天快报
- 市场早盘量能放大,文化传媒、生物制品板块涨幅居前,沪深300ETF易方达(510310)受资金关注
- PriceSeek提醒:玖龙纸业上调牛卡及再生牛卡价格 每日热议
- 动态:杭州高新向特定对象发行股票申请审核状态变更为提交注册
- 今日报丨顺灏股份:融资净偿还924.05万元,融资余额3.89亿元
- 资讯:美国债市:中期国债领涨 收益率曲线继续走平
阅读排行
- 厦门自建房影音案例丨国庆欢聚选派对屋家庭影K星球荣耀款颜值音质双在线
- 硅酸钙板深加工环节的质量控制:从裁切开槽到封边防护,三个被工地忽视的“应力控制点”
- GB/T 9775-2025实施后,纸面石膏板采购合同必须更新的五个条款
- 爱尔眼科浦东院区提醒:近视手术莫心急,规范术前评估是关键
- 双节消费券红利来袭,畅捷通好会计以智能财税筑牢小微商家合规底气
- 技术迭代提质增效 天津康汇医院检验科正式启用四代HIV检测技术
- 2026中国摩托车年度新品推介结果揭晓,九号M5 200获评“特别推介车型”
- 2026亚运会!洲明大屏再次点亮“第一现场”
- 8000元以上耐用平板笔记本
- "无人驾驶+无人充电"加速落地,挚达科技多场景跑通自动补能闭环


 中国互联网违法和不良信息举报中心